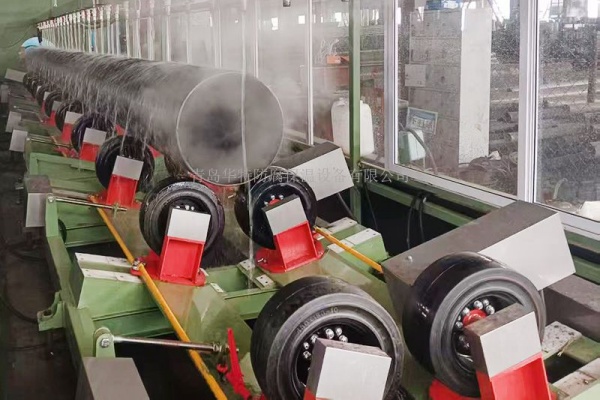
青岛华特防腐保温设备有限公司为您介绍安徽钢管3pe设备生产的相关信息,水冷段采用喷淋或浸浴方式,通过向钢管表面喷洒冷却水(水温通常为20℃℃)实现快速降温,为避免冷却过快导致涂层内部产生应力,水冷段通常分为初冷、中冷和终冷三个阶段,水温逐渐降低,冷却强度逐步增加。风冷段则采用高压风机向钢管表面吹送常温空气,将表面残留的水分吹干,并进一步降低钢管温度,确保钢管在进入后续工序时表面干燥、温度适宜(通常≤60℃)。传动系统采用多电机同步控制技术,通过控制系统确保各驱动辊道的速度保持一致,避免因速度差异导致钢管表面产生划痕或涂层出现拉伸、褶皱等缺陷。控制系统是3PE生产线的“大脑”,负责协调控制各个子系统的运行,实现生产过程的自动化、智能化和化。控制系统通常以可编程逻辑控制器PLC)为核心,配备触摸屏人机界面(HMI)、工业计算机、传感器网络和执行器等。
节能环保采用更的加热方式(如电磁感应加热的能效提升)、余热回收技术和环保型原材料,降低能耗和污染物排放;柔性化生产开发可快速换型的设备和工艺,提高生产线对多品种、小批量订单的适应能力;远程运维通过工业互联网技术实现生产线的远程监控、故障诊断和预测性维护,减少停机时间,降低维护成本。总之,3PE生产线作为管道防腐领域的关键装备,其技术水平的不断提升对于保障管道工程的质量和安全具有重要意义。通过的设备、的控制和科学的管理,3PE生产线能够稳定地生产出高质量的3PE防腐钢管,为石油天然气输送、市政建设等领域的发展提供可靠的基础设施保障。
安徽钢管3pe设备生产,聚乙烯层的厚度根据管道的使用环境和设计要求确定,通常为8mm-0mm,对于穿越段等特殊地段,厚度可达到0mm以上。冷却系统位于聚乙烯涂敷系统之后,其作用是将涂敷完成3PE防腐层的钢管快速冷却至室温,使聚乙烯层和胶粘剂层充分固化定型,避免因缓慢冷却导致涂层出现翘曲、开裂或粘连等缺陷。冷却系统通常采用分段冷却方式,包括水冷段和风冷段。加热系统采用中频感应加热方式,利用电磁感应在钢管内部产生涡流使钢管自身发热,升温速率可达5℃/s℃/s,能将钢管表面温度 控制在℃℃,为环氧粉末的涂敷和固化提供适宜条件,同时配备高精度红外测温仪和温度控制系统,确保加热温度稳定,轴向温差≤5℃,径向温差≤3℃。环氧粉末涂敷系统用于形成防腐层底层,由环氧粉末供应装置、静电喷涂设备和固化装置组成。
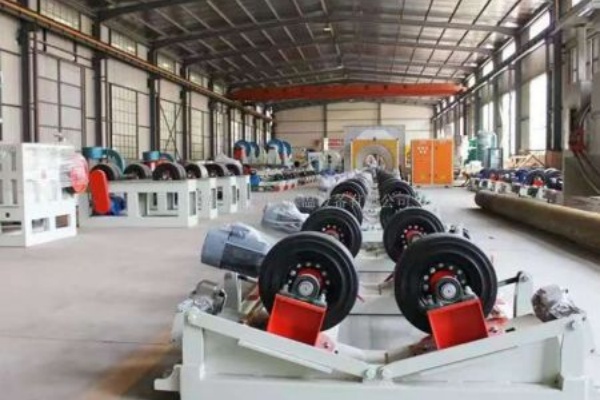
3pe生产线价格,3PE生产线的构成复杂且精密,主要由上料系统、预处理系统、加热系统、环氧粉末涂敷系统、胶粘剂涂敷系统、聚乙烯涂敷系统、冷却系统、传动系统、控制系统以及下料与检测系统等多个子系统组成,各子系统既独立完成特定功能,又通过控制系统实现联动,确保整个生产过程的连续性和一致性。上料系统作为生产线的起始环节,负责将待处理的钢管平稳、地输送至预处理工位,通常由钢管存放架、上料辊道、定心机构和牵引装置组成,可适应直径50mmmm、长度6mm的不同规格钢管,对于大直径、重重量的钢管,还配备液压或气动辅助提升装置,以降低人工劳动强度,提高上料效率。
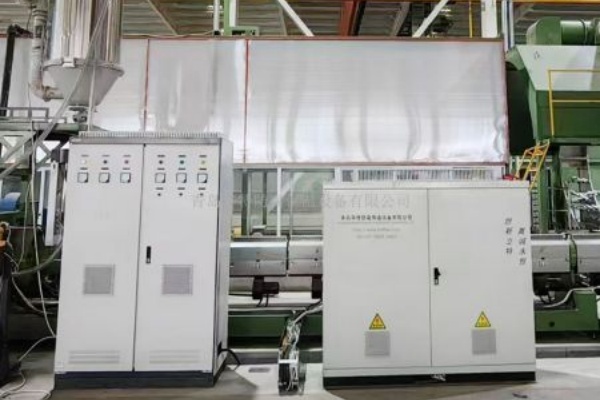
钢管3pe设备怎么样,冷却系统配备有流量控制装置和温度监测装置,可根据钢管直径和生产速度调节冷却水量和风量,确保冷却效果均匀稳定。传动系统贯穿于3PE生产线的整个流程,其功能是驱动钢管以设定的速度连续、平稳地通过各个处理工位(预处理、加热、涂敷、冷却等),并保证钢管在输送过程中保持稳定的旋转(对于喷涂和缠绕工艺),以确保涂层的均匀性。传动系统主要由驱动辊道、伺服电机、减速器和控制系统组成。加热温度根据环氧粉末的类型和涂敷工艺要求确定,通常控制在℃℃之间,温度过高会导致环氧粉末发生热降解,影响涂层性能,温度过低则会使环氧粉末熔融不充分,无法形成连续均匀的涂层。加热系统配备有高精度的红外测温仪和温度控制系统,能够实时监测钢管表面温度,并通过调节中频电源的输出功率实现温度的闭环控制,确保加热温度稳定在设定范围内。
二PE包覆设备价格,从系统构成来看,3PE生产线由上料系统、预处理系统、加热系统、环氧粉末涂敷系统、胶粘剂涂敷系统、聚乙烯涂敷系统、冷却系统、传动系统、控制系统及检测下料系统组成,各环节协同运作,实现从钢管上料到成品下线的全流程自动化。上料系统承担钢管的初始输送任务,由存放架、上料辊道和定心机构构成。存放架可堆放直径50mmmm、长度6mm的钢管,上料辊道通过电机驱动托辊,利用摩擦力带动钢管轴向移动。根据钢管直径的不同,抛丸除锈机内通常设置多组定向抛头,确保钢管外表面的所有区域都能得到均匀处理,除锈等级需达到Sa5级(ISO标准),即钢管表面无可见的油脂、污垢、氧化皮、铁锈和油漆涂层等附着物,任何残留的痕迹仅为点状或条纹状的轻微色斑。粉尘回收装置与抛丸除锈机配套使用,通过负压吸尘系统将除锈过程中产生的钢丸碎屑、铁锈粉尘等收集到除尘器中,既避免了粉尘对环境的污染,又实现了钢丸的回收再利用(回收率可达95%以上)。表面清理装置则在抛丸除锈后对钢管表面进行进一步清扫,通常采用毛刷辊和高压空气吹扫,去除残留的细小粉尘和钢丸颗粒,确保表面清洁度。