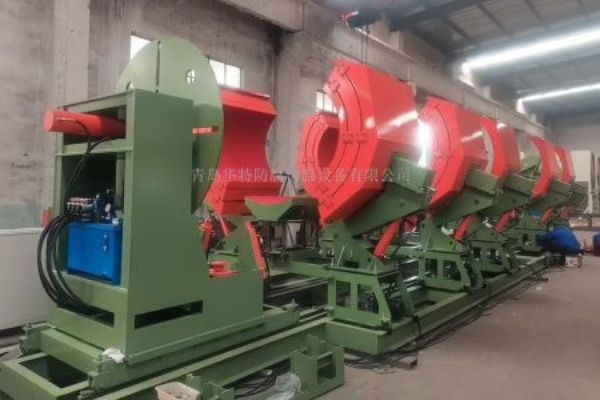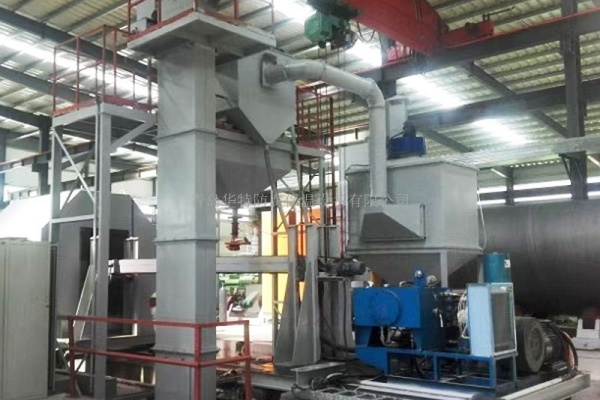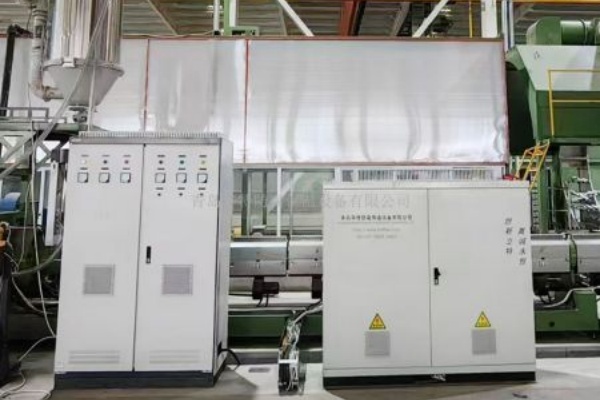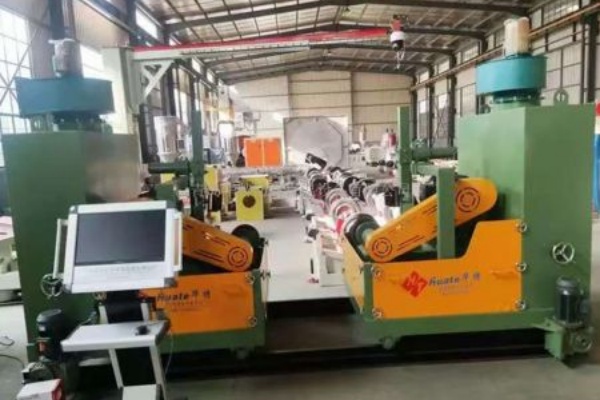
青岛华特防腐保温设备有限公司带你了解关于吉林三层PE防腐设备批发的信息,传动系统采用多电机同步控制技术,通过控制系统确保各驱动辊道的速度保持一致,避免因速度差异导致钢管表面产生划痕或涂层出现拉伸、褶皱等缺陷。控制系统是3PE生产线的“大脑”,负责协调控制各个子系统的运行,实现生产过程的自动化、智能化和化。控制系统通常以可编程逻辑控制器PLC)为核心,配备触摸屏人机界面(HMI)、工业计算机、传感器网络和执行器等。3PE生产线的构成复杂且精密,主要由上料系统、预处理系统、加热系统、环氧粉末涂敷系统、胶粘剂涂敷系统、聚乙烯涂敷系统、冷却系统、传动系统、控制系统以及下料与检测系统等多个子系统组成,各子系统既独立完成特定功能,又通过控制系统实现联动,确保整个生产过程的连续性和一致性。上料系统作为生产线的起始环节,负责将待处理的钢管平稳、地输送至预处理工位,通常由钢管存放架、上料辊道、定心机构和牵引装置组成,可适应直径50mmmm、长度6mm的不同规格钢管,对于大直径、重重量的钢管,还配备液压或气动辅助提升装置,以降低人工劳动强度,提高上料效率。
聚乙烯涂敷系统的组成与胶粘剂涂敷系统类似,主要包括挤出机、熔体输送管道、涂敷模具和缠绕装置(对于大直径钢管,有时采用挤出缠绕工艺)。聚乙烯材料通常为高密度聚乙烯(HDPE),密度为g/cm³g/cm³,熔融指数(℃,16kg)为5g/10min-0g/10min。挤出机同样采用单螺杆挤出机(螺杆直径通常为90mmmm),将聚乙烯颗粒加热熔融(熔融温度通常为℃℃),通过涂敷模具或缠绕装置将熔融的聚乙烯均匀地覆盖在胶粘剂层表面。
能够自动记录生产过程中的关键参数和质量数据(如每根钢管的涂层厚度、温度曲线、检测结果等),并生成生产报表,便于质量追溯和生产管理。部分生产线还支持远程监控和诊断功能,通过工业以太网将生产数据传输至远程服务器,技术人员可在异地对生产线的运行状态进行监控,并进行远程故障诊断和维护。下料与检测系统是3PE生产线的后环节,负责对完成涂敷的钢管进行质量检测和下线堆放。3PE生产线的生产过程是一个连续、协同的系统工程,其典型工艺流程如下上料将钢管由存放架输送至生产线,定心定位;预处理钢管进入抛丸除锈机,去除表面铁锈和杂质,经粉尘回收和表面清理后,获得符合要求的清洁度和粗糙度;加热预处理后的钢管进入中频感应加热炉,加热至环氧粉末涂敷所需温度(℃℃);环氧粉末涂敷加热后的钢管通过静电喷涂设备,表面均匀涂敷环氧粉末,在余热作用下熔融固化形成环氧底层;胶粘剂涂敷在环氧底层表面通过挤出机涂敷一层熔融的胶粘剂,形成中间层;聚乙烯涂敷在胶粘剂层表面通过挤出包覆或缠绕工艺形成聚乙烯外层;
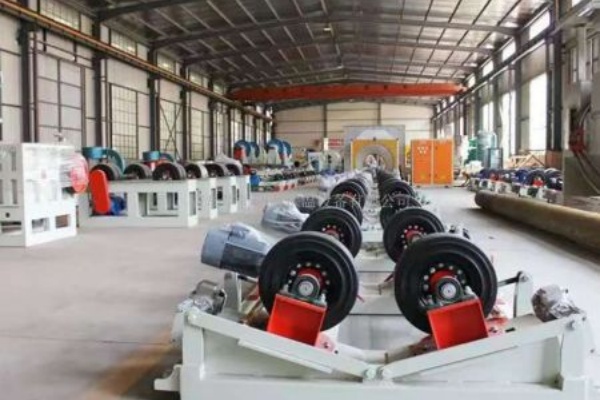
冷却涂敷完成的钢管进入冷却系统,经水冷和风冷降温至室温;检测对冷却后的钢管进行外观、厚度、漏点等质量检测;下料合格的钢管下线并堆放。3PE生产线的技术特点主要体现在以下几个方面自动化程度高从钢管上料到成品下线,整个生产过程可实现全自动控制,减少人工干预,提高生产效率和产品一致性;工艺参数控制通过的控制系统和传感器网络,实现对温度、速度、涂层厚度等关键参数的 控制,确保防腐层质量稳定;